

Zero metri cubi di acqua impiegati direttamente nei processi produttivi: è uno dei risultati registrati da Caffè Trucillo nel 2025 e riportati nel primo Bilancio di Sostenibilità della torrefazione salernitana.
Il dato deriva da una scelta tecnologica che caratterizza da sempre la lavorazione del caffè nell’azienda: utilizzare esclusivamente sistemi ad aria nelle fasi di tostatura e raffreddamento, senza ricorrere all’acqua. Una soluzione adottata per preservare le qualità del prodotto e che consente anche di limitare l’impiego di risorse idriche.
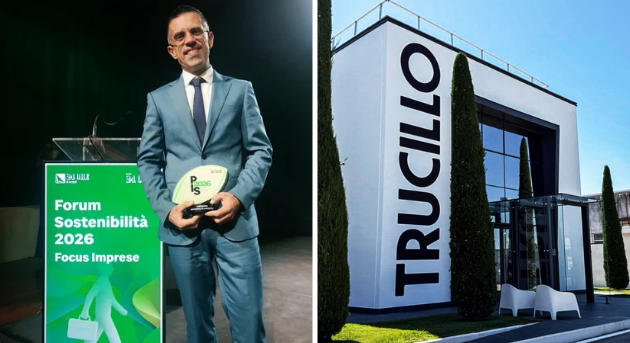
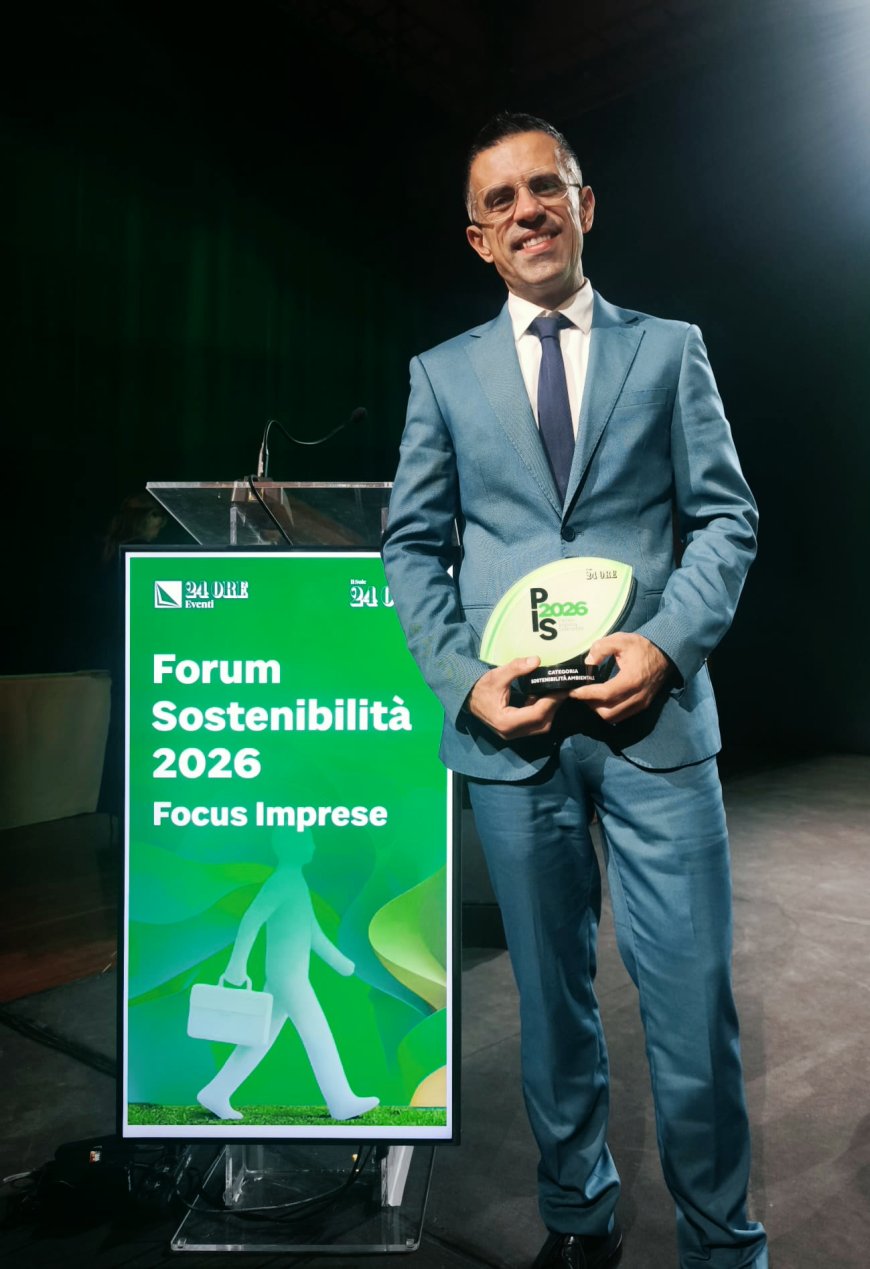
Il percorso di sostenibilità della torrefazione ha ottenuto un recente riconoscimento nazionale. Caffè Trucillo è stata infatti premiata dal Sole 24 Ore nella categoria Sostenibilità ambientale del Premio Impresa Sostenibile 2026, grazie al progetto di recupero della silverskin, la pellicola che si separa dai chicchi durante la tostatura.

Tostatura e raffreddamento ad aria: la scelta produttiva di Trucillo
Nel processo adottato dall’azienda, il caffè viene tostato attraverso l’impiego di aria calda, mentre anche il raffreddamento e l’aspirazione sono gestiti mediante sistemi ad aria.
L’assenza di acqua nella lavorazione risponde a precise esigenze qualitative. Secondo quanto spiegato dalla torrefazione, il raffreddamento ad acqua può infatti determinare l’assorbimento di umidità da parte dei chicchi, con possibili conseguenze sul peso, sul profilo aromatico e sulla conservabilità del prodotto.
Un altro elemento riguarda lo shock termico provocato dal contatto con l’acqua, che può favorire la rottura dei chicchi e comprometterne l’uniformità nelle successive fasi di lavorazione.
La scelta di un processo interamente ad aria permette quindi di evitare queste possibili criticità e, contemporaneamente, di eliminare il consumo diretto di acqua nelle operazioni produttive.
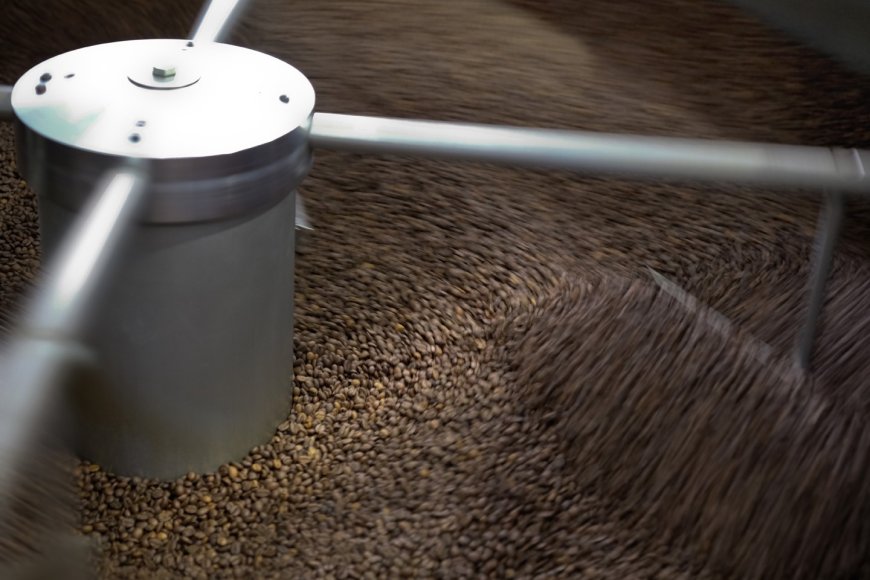

Il confronto con i dati tecnici del settore evidenzia la particolarità della configurazione utilizzata. Secondo la letteratura europea richiamata nel Bilancio di Sostenibilità, gli impianti di torrefazione possono impiegare mediamente tra 1,5 e 2,5 m³ di acqua per tonnellata di caffè tostato nei sistemi di raffreddamento o abbattimento.
Nel caso di Trucillo, l’intensità idrica diretta di processo registrata nel 2025 è stata invece pari a 0 m³ per tonnellata di prodotto finito.
L’azienda ha prelevato complessivamente 1.406 m³ di acqua durante l’anno, destinandoli esclusivamente ai servizi, alle attività di supporto e alla cura del verde. Nessuna quantità è stata impiegata direttamente nella produzione.
«La sostenibilità, per noi, non può essere separata dalla qualità. La scelta di non utilizzare acqua nel processo produttivo nasce dalla volontà di lavorare il caffè nel modo più coerente con la nostra idea di qualità. Il risultato è anche una riduzione concreta della pressione sulla risorsa idrica, particolarmente significativa in un territorio come quello in cui operiamo», spiega Matteo Trucillo, amministratore unico e CEO, sottolineando come la scelta produttiva contribuisca anche a ridurre la pressione sulle risorse idriche del territorio.
Fotovoltaico e recupero dei materiali nella torrefazione
La gestione dell’acqua rientra in una strategia più ampia di efficientamento degli impianti e utilizzo delle risorse.
Sul fronte energetico, nel 2025 l’azienda ha prodotto attraverso il fotovoltaico 259,862 MWh di elettricità, superando di circa l’8% il consumo elettrico complessivo, pari a 240,387 MWh.
Una parte dell’energia generata, corrispondente a 134,716 MWh, è stata autoconsumata, mentre 125,146 MWh sono stati ceduti alla rete.
L’attenzione all’impiego delle risorse riguarda anche i materiali utilizzati nella lavorazione. Oltre alla valorizzazione dei sottoprodotti della tostatura, vengono recuperati i sacchi di juta impiegati per il trasporto del caffè verde, che sono conservati integri e destinati al riutilizzo presso aziende agricole del territorio.
Secondo i dati diffusi dalla torrefazione, le pratiche di recupero dei materiali contribuiscono complessivamente a evitare la produzione di circa 21 tonnellate di rifiuti.
Dalla silverskin agli ammendanti organici: il progetto premiato
Il recupero dei sottoprodotti ha portato Caffè Trucillo a ottenere il Premio Impresa Sostenibile 2026 del Sole 24 Ore, assegnato il 29 ottobre a Roma durante il Forum Sostenibilità.
La torrefazione è stata riconosciuta nella categoria Sostenibilità ambientale per il sistema sviluppato a partire dal 2021 per valorizzare la silverskin.
Durante la tostatura, questa sottile pellicola viene separata dai chicchi e recuperata mediante aspirazione. Dopo essere stata compattata, viene conferita a un’altra impresa campana che la impiega come ingrediente nella produzione di ammendanti organici utilizzabili in agricoltura biologica.
La collaborazione consente di destinare a un nuovo impiego un materiale che altrimenti costituirebbe uno scarto della torrefazione.
Il progetto prosegue anche sul versante della ricerca, con sperimentazioni volte a verificare l’idoneità della silverskin per possibili applicazioni nei mangimi animali e nei prodotti da forno.
Il riconoscimento arriva a un anno dalla trasformazione di Caffè Trucillo in Società Benefit, avvenuta nel 2025. Il percorso dell’azienda è documentato nel primo Bilancio di Sostenibilità, che raccoglie i risultati delle iniziative ambientali e sociali e gli interventi realizzati nei diversi ambiti della sua attività.

Leggi l’articolo anche su Horecanews.it


